
最新情報を受け取るには、ソーシャルメディアをフォローしてください。
製造業におけるレーザー加工入門
レーザー加工技術は急速な発展を遂げ、航空宇宙、自動車、エレクトロニクスなど様々な分野で広く利用されている。製品の品質向上、労働生産性の向上、自動化の促進に大きく貢献するとともに、汚染や材料消費の削減にも寄与している(Gong、2012)。
金属および非金属材料のレーザー加工
過去10年間、レーザー加工の主な用途は金属材料であり、切断、溶接、クラッディングなどが行われてきた。しかし、この分野は繊維、ガラス、プラスチック、ポリマー、セラミックなどの非金属材料にも拡大しつつある。これらの材料はそれぞれ、すでに確立された加工技術が存在するものの、様々な産業において新たな可能性を切り開いている(Yumoto et al., 2017)。
ガラスのレーザー加工における課題と革新
自動車、建設、電子機器などの産業で幅広く利用されているガラスは、レーザー加工にとって重要な分野です。硬質合金やダイヤモンド工具を用いる従来のガラス切断方法は、効率が低く、切断面が粗くなるという欠点があります。一方、レーザー切断は、より効率的で精密な代替手段となります。これは特にスマートフォン製造などの産業で顕著であり、カメラレンズカバーや大型ディスプレイ画面にレーザー切断が用いられています(Ding et al., 2019)。
高付加価値ガラスのレーザー加工
光学ガラス、石英ガラス、サファイアガラスなど、さまざまな種類のガラスは、その脆さゆえに特有の課題を抱えています。しかし、フェムト秒レーザーエッチングなどの高度なレーザー技術により、これらの材料の精密加工が可能になりました(Sun & Flores、2010)。
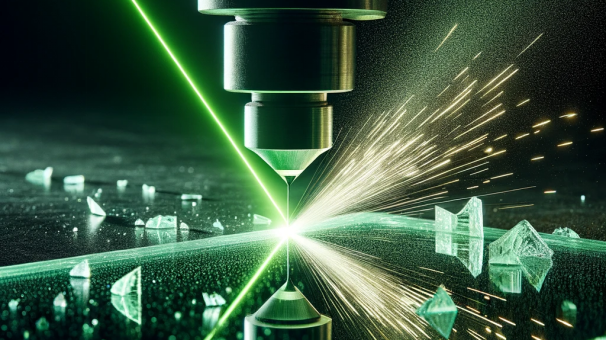
レーザー技術プロセスにおける波長の影響
レーザーの波長は、特に構造用鋼などの材料の場合、プロセスに大きな影響を与えます。紫外線、可視光、近赤外線、遠赤外線領域で発光するレーザーは、溶融および蒸発のための臨界出力密度について分析されています(Lazov、Angelov、& Teirumnieks、2019)。
波長に基づく多様な応用
レーザー波長の選択は任意ではなく、材料の特性と望ましい結果に大きく依存します。たとえば、UVレーザー(波長が短い)は、より細かいディテールを生成できるため、精密彫刻やマイクロマシニングに最適です。そのため、半導体およびマイクロエレクトロニクス産業に理想的です。対照的に、赤外線レーザーは、より深い浸透能力により、厚い材料の加工に効率的であり、重工業用途に適しています。(Majumdar & Manna、2013)。同様に、通常532 nmの波長で動作するグリーンレーザーは、熱の影響を最小限に抑えつつ高精度が求められる用途でその地位を確立しています。マイクロエレクトロニクスでは回路パターニングなどの作業に、医療用途では光凝固などの処置に、再生可能エネルギー分野では太陽電池の製造に特に効果的です。グリーンレーザーの独自の波長は、高コントラストと表面損傷の最小化が求められるプラスチックや金属などのさまざまな材料のマーキングや彫刻にも適しています。グリーンレーザーのこうした適応性の高さは、レーザー技術における波長選択の重要性を強調するものであり、特定の材料や用途に対して最適な結果を保証するものである。
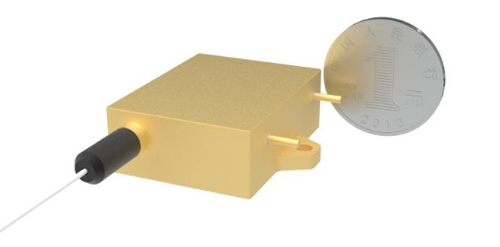
の525nmグリーンレーザー緑色レーザーは、波長525ナノメートルで特有の緑色光を発するレーザー技術の一種です。この波長の緑色レーザーは、網膜光凝固術に応用されており、その高出力と高精度が利点となります。また、材料加工、特に精密かつ熱影響を最小限に抑えた加工が求められる分野においても、有用性が期待されています。.c面GaN基板上で524~532nmの長波長域に向けた緑色レーザーダイオードの開発は、レーザー技術における重要な進歩である。この開発は、特定の波長特性を必要とする用途にとって極めて重要である。
連続波レーザー光源およびモードロックレーザー光源
レーザードーピング選択発光型太陽電池には、1064 nmの近赤外線(NIR)、532 nmの緑色、355 nmの紫外線(UV)など、さまざまな波長の連続波(CW)およびモード同期準連続波レーザー光源が検討されている。波長の違いは、製造の適応性と効率に影響を与える(Patel et al., 2011)。
広帯域ギャップ材料用エキシマレーザー
紫外線波長で動作するエキシマレーザーは、ガラスや炭素繊維強化ポリマー(CFRP)などのワイドバンドギャップ材料の加工に適しており、高精度かつ熱影響が最小限に抑えられる(小林ら、2017)。
産業用途向けNd:YAGレーザー
Nd:YAGレーザーは、波長調整の柔軟性により、幅広い用途で使用されています。1064 nmと532 nmの両方で動作できるため、さまざまな材料の加工に柔軟性があります。たとえば、1064 nmの波長は金属への深彫りに最適であり、532 nmの波長はプラスチックやコーティングされた金属への高品質の表面彫りを提供します(Moon et al., 1999)。
→関連商品:波長1064nmの連続発振ダイオード励起固体レーザー
高出力ファイバーレーザー溶接
波長が1000 nmに近いレーザーは、ビーム品質が良く、高出力であるため、金属のキーホールレーザー溶接に使用されます。これらのレーザーは材料を効率的に蒸発および溶融させ、高品質の溶接を実現します(Salminen、Piili、& Purtonen、2010)。
レーザー加工と他の技術との統合
レーザー加工とクラッディングやフライス加工などの他の製造技術との統合により、より効率的で汎用性の高い生産システムが実現しました。この統合は、金型製造やエンジン修理などの業界で特に有益です(Nowotny et al., 2010)。
新興分野におけるレーザー加工
レーザー技術の応用は、半導体、ディスプレイ、薄膜産業などの新興分野にまで広がり、新たな機能を提供し、材料特性、製品精度、デバイス性能を向上させている(Hwang et al., 2022)。
レーザー加工の将来動向
レーザー加工技術の今後の発展は、新しい製造技術、製品品質の向上、複合材料部品のエンジニアリング、経済的および手順上の利点の強化に焦点を当てています。これには、制御された多孔性を持つ構造物のレーザー高速製造、ハイブリッド溶接、金属板のレーザープロファイル切断などが含まれます(Kukreja et al., 2013)。
レーザー加工技術は、その多様な用途と絶え間ない革新により、製造業と材料加工の未来を形作っています。その汎用性と精度は、様々な産業において不可欠なツールとなり、従来の製造方法の限界を押し広げています。
Lazov, L.、Angelov, N.、Teirumnieks, E. (2019). レーザー技術プロセスにおける臨界出力密度の予備的推定方法。環境・技術・資源。国際科学実践会議議事録. リンク
Patel, R.、Wenham, S.、Tjahjono, B.、Hallam, B.、Sugianto, A.、Bovatsek, J. (2011). 532nm連続波(CW)およびモードロック準連続波レーザー光源を用いたレーザードーピング選択発光体太陽電池の高速製造。リンク
小林正樹、柿崎和也、大泉洋、三村拓也、藤本純一、溝口洋平 (2017)ガラスおよびCFRPのDUV高出力レーザー加工。リンク
Moon, H., Yi, J., Rhee, Y., Cha, B., Lee, J., & Kim, K.-S. (1999). KTP結晶を用いた拡散反射型ダイオード側方励起Nd:YAGレーザーからの効率的な共振器内周波数倍増。リンク
Salminen, A.、Piili, H.、および Purtonen, T. (2010)。高出力ファイバーレーザー溶接の特徴英国機械学会論文集、パートC:機械工学科学ジャーナル、2241019-1029。リンク
Majumdar, J., & Manna, I. (2013). レーザー支援材料加工入門。リンク
Gong, S. (2012). 先進レーザー加工技術の研究と応用。リンク
湯本純、鳥塚和也、黒田亮(2017)。レーザー材料加工のためのレーザー製造試験装置およびデータベースの開発。レーザー工学レビュー、45、565-570。リンク
Ding, Y.、Xue, Y.、Pang, J.、Yang, L.-j.、Hong, M. (2019)。レーザー加工の現場モニタリング技術の進歩。中国科学 物理学、機械学、天文学. リンク
Sun, H., & Flores, K. (2010). レーザー加工されたZr系バルク金属ガラスの微細構造解析。冶金および材料トランザクションA. リンク
Nowotny, S.、Muenster, R.、Scharek, S.、Beyer, E. (2010)。レーザークラッディングとフライス加工を組み合わせた統合型レーザーセル。組立自動化、30(1)、36〜38。リンク
Kukreja, LM、Kaul, R.、Paul, C.、Ganesh, P.、およびRao, BT (2013)。将来の産業用途に向けた新たなレーザー材料加工技術。リンク
Hwang, E., Choi, J., & Hong, S. (2022). 超精密・高歩留まり製造のためのレーザー支援真空プロセスの新たな展開。ナノスケール. リンク
投稿日時:2024年1月18日


